Material
Acero para muelles 65Mn
- Dureza
- CDH 40-48
- Tratamiento superficial
- Óxido negro/fosfato/Dacromet/galvanizado
- Notas
- Más común; equilibra la primavera y la mordida
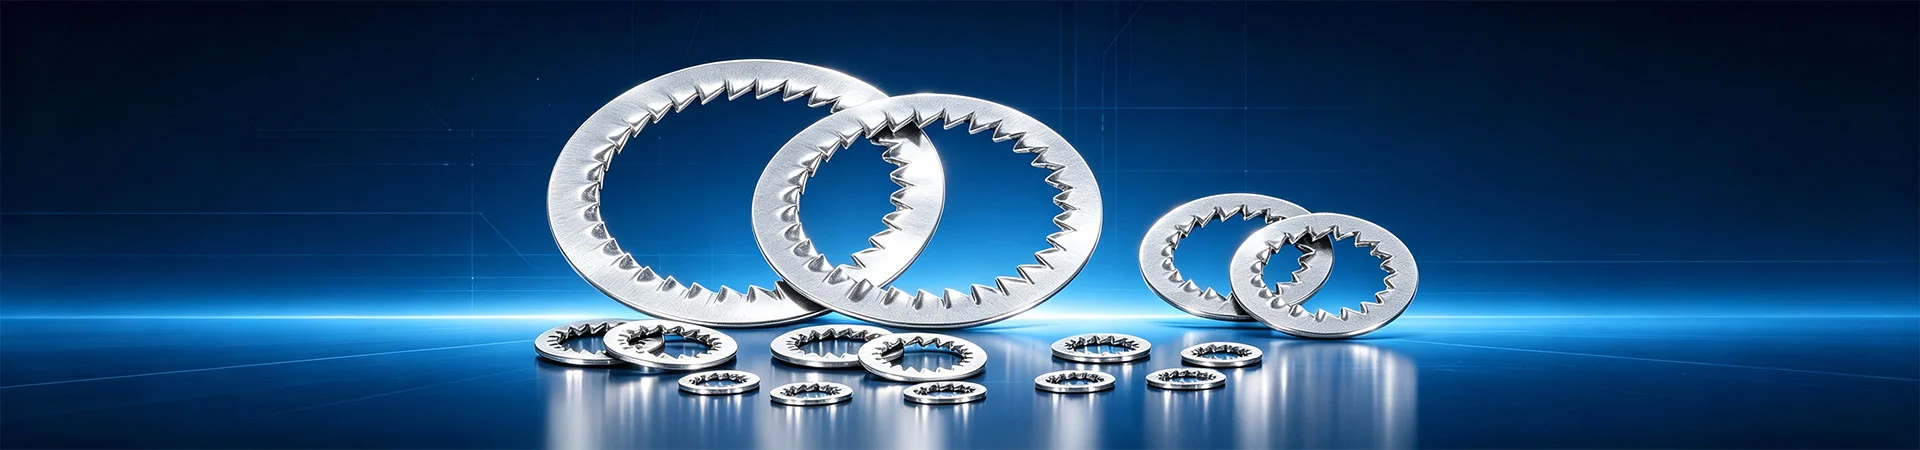
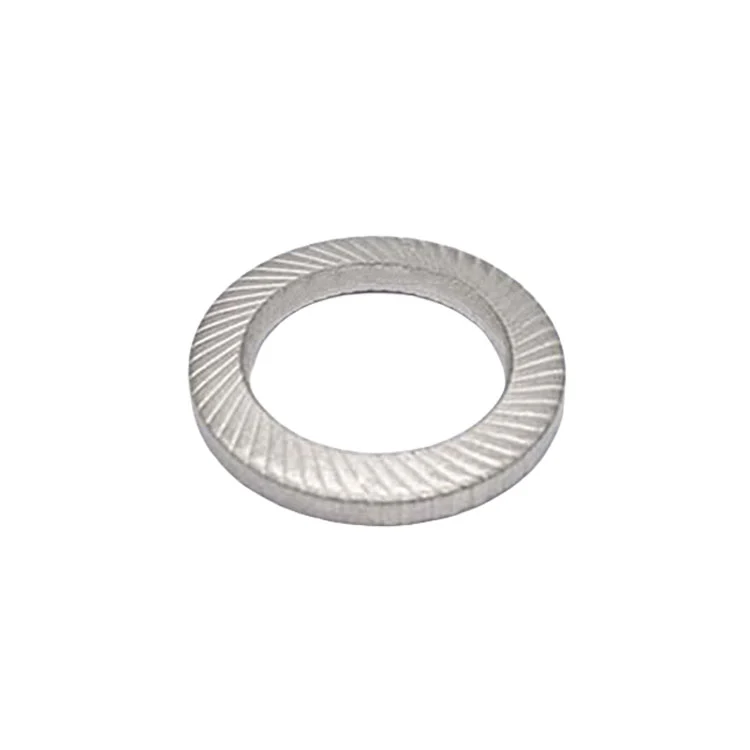
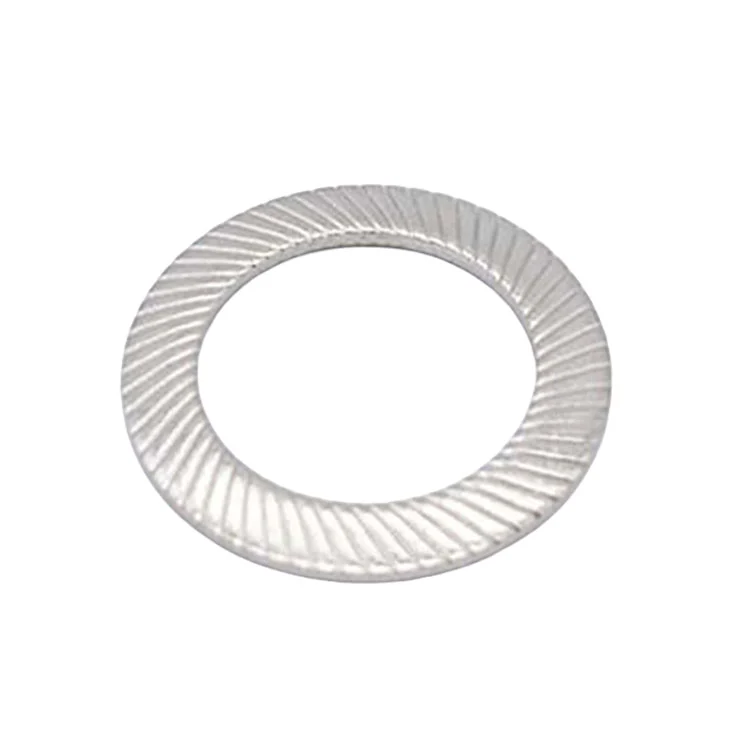
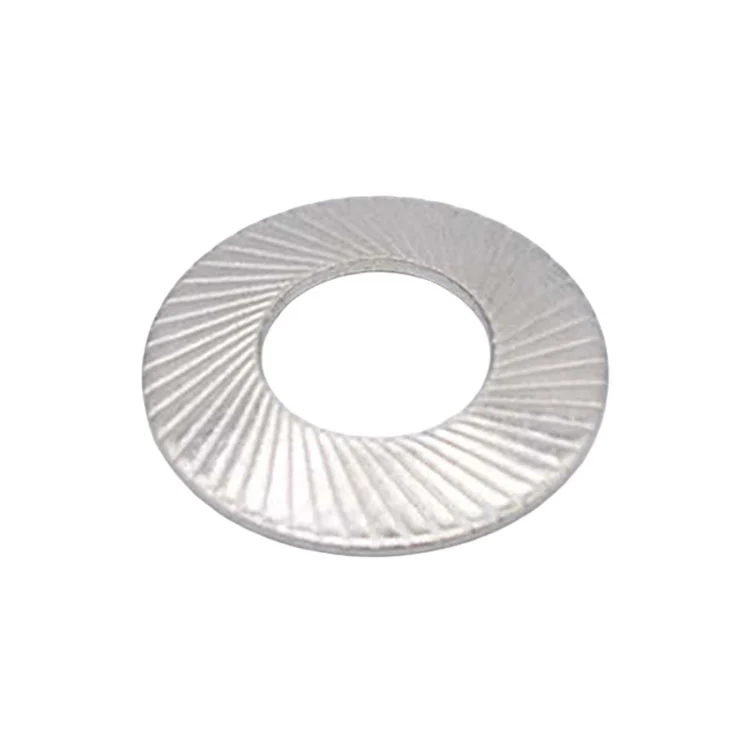
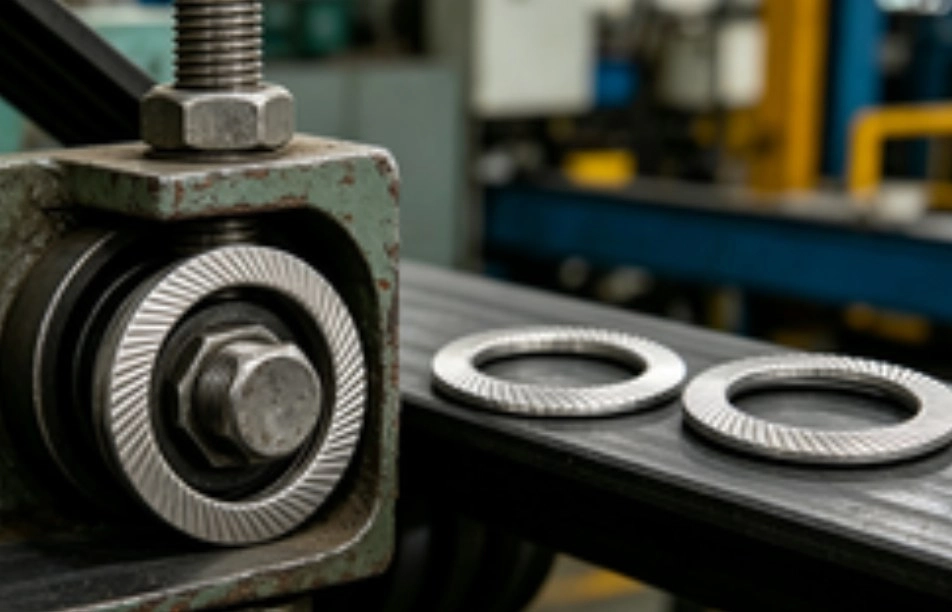
Arandelas de seguridad (DIN 9250)Las arandelas dentadas cónicas, también llamadas arandelas dentadas cónicas, son una pieza de una sola pieza: en una operación de prensa se forma una arandela plana en forma de cono poco profundo (abombada) y se le dan estrías radiales en el orificio o en el borde exterior. Zhenhua respalda la gama con herramientas internas y30–400 toneladasoneladaspresionando debajoIATF 16949, suministrando cadenas automotrices Tier-2/Tier-3 y programas de exportación en todo el mundo.
Las arandelas de seguridad (DIN 9250), también llamadas arandelas cónicas dentadas, son una pieza de una sola pieza: una arandela plana se forma en una operación de prensa en forma de cono poco profundo (abombado) y se le dan dentados radiales en el orificio o en el borde exterior.
El posicionamiento es preciso: ofrece tanto la mordida antirrotación de una arandela dentada como la precarga sostenida de una arandela de resorte, pero es mucho más simple y económico que una arandela de cuña emparejada (DIN 25201) y no necesita orientación durante el montaje. Eso lo convierte en una excelente opción para líneas de ensamblaje de gran volumen, roscas pequeñas, láminas delgadas y materiales más blandos.
Las series S/VS/L bajo DIN 9250 son las que los compradores deben distinguir:
| Serie | Altura del cono (aprox.) | Personaje | Uso típico |
|---|---|---|---|
| S | Bajo (aprox. 0,8-1,2 mm) | Pequeña distensibilidad axial, más rígida | Uniones rígidas, metal con metal, envoltura ajustada |
| contra | Medio | Equilibrio de cumplimiento y bloqueo | La serie más general; maquinaria y electricidad |
| L | Alto (aprox. 1,5-2,5 mm) | Largo recorrido elástico, fuerte compensación. | Materiales blandos, chapa fina, gran diferencial térmico. |
Importante:S/VS/L nunca debe mezclarse. El uso de diferentes alturas de cono en una junta produce una precarga inconsistente entre los pernos, una distribución desigual de la carga y una posible falla temprana de los sujetadores individuales.
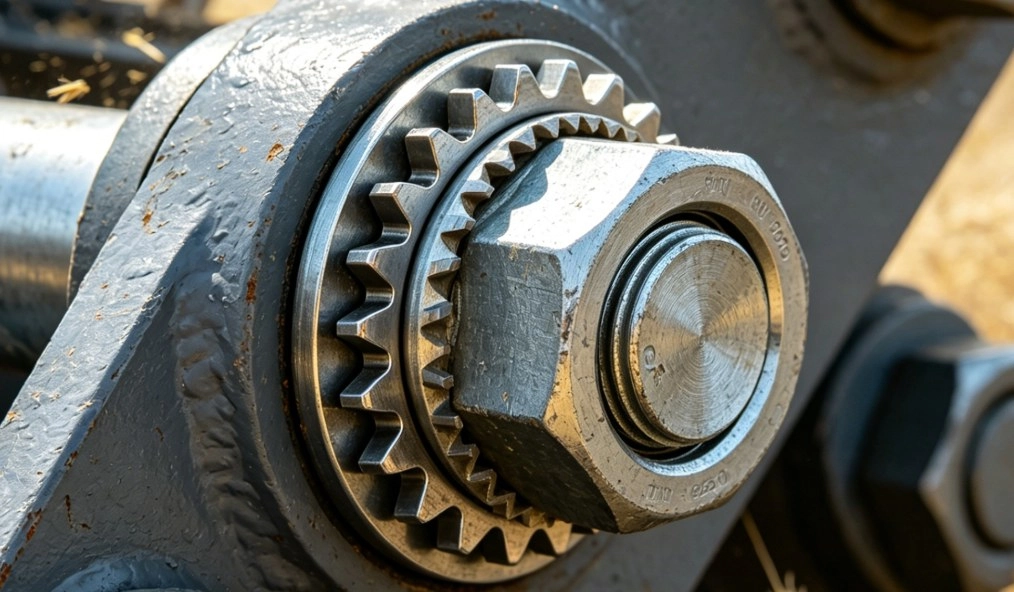
Una arandela de seguridad se bloquea a través de dos vías independientes, y esto es lo que la diferencia de otras arandelas:
Camino uno: los dientes muerden.Los dentados radiales en el orificio presionan la cabeza del perno o la cara del cojinete de la tuerca y la parte coincidente durante el apriete, creando una resistencia antirrotación. Esta función coincide con una arandela de seguridad dentada y elimina el grado de libertad de rotación.
Camino dos: el cono almacena energía elástica.Ésta es la verdadera distinción. La arandela es cónica en estado libre; Durante el apriete, el cono se aplana, lo que provoca que el material se deforme elásticamente y almacene energía. Cualquier microasentamiento posterior debido a la vibración o cambio dimensional debido al ciclo térmico se compensa a medida que el cono libera la energía almacenada, manteniendo la tensión del perno dentro del rango efectivo.
Por qué es importante la combinación.Una arandela de dientes lisos (DIN 6797) pierde su recuperación elástica una vez aplanada, por lo que cualquier microasentamiento de la articulación sangra la precarga directamente. Una arandela elástica simple (DIN 127) no tiene dientes, por lo que resiste mal la rotación. La arandela de seguridad resuelve tanto la retención antirotación como la de precarga, logrando un buen equilibrio entre coste de pieza y facilidad de montaje.
Frente a la arandela de cuña emparejada.Una arandela de cuña se bloquea geométricamente y tiene el grado de bloqueo más alto, pero debe combinarse, es sensible a la orientación y cuesta más. Una arandela de seguridad es de una sola pieza, no tiene orientación y es más económica, lo que se adapta a ensamblajes de gran volumen. Para trabajos pesados o críticos para la seguridad: elija la cuña. Servicio general o gran volumen: elija seguridad. Esa es nuestra recomendación estándar.
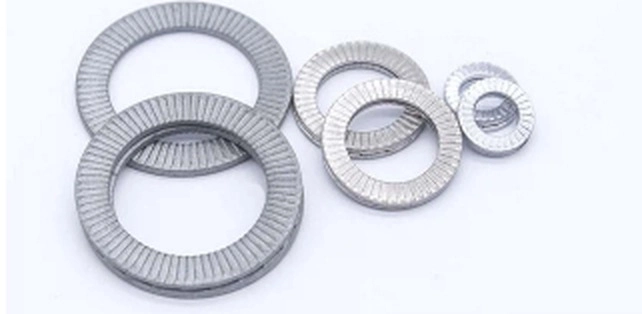
Diseños dentados:
| Tipo dentado | Descripción | Uso típico |
|---|---|---|
| Dientes internos | Dientes en el orificio, mordiendo la cabeza del perno o la cara del cojinete de la tuerca | Más común; pernos de brida y cabeza hexagonal |
| Dientes externos | Dientes en el borde exterior, mordiendo la parte acoplada. | Materiales blandos; protege el área alrededor del orificio roscado |
| Interno + externo | Dientes en ambos bordes para mordida bidireccional. | Alta vibración; máxima antirrotación |
| combinación de sellado | Arandela combinada con junta de caucho/EPDM | Bloqueo más sellado facial |
Tamaños comunes:basado en rosca nominal de M2.5 a M20, siendo los tamaños pequeños (M3-M10) la banda de aplicación más densa. El diámetro interior, el diámetro exterior, el espesor y la altura del cono se ajustan a DIN 9250 o al dibujo del cliente.
Pulgadas y medidas especiales:Las series UNC/UNF, ID/OD no estándar (por ejemplo, para que coincida con la cara de una brida) y OD ampliado (para ampliar el área del rodamiento) se pueden construir según el dibujo.
Lista de verificación de confirmación de pedido:(1) serie (S/VS/L); (2) tipo de dentado (interno/externo/ambos); (3) si el DI necesita una clasificación de tamaño según la tolerancia del perno; (4) tratamiento superficial; (5) un único lote de producción por pedido: la consistencia de la altura del cono impulsa la consistencia de la precarga.
*Todas las medidas en milímetros (mm)*
| TAMAÑO | d1 | d2 | s | h | Kilos/1000 piezas | Para tornillos de | ||
|---|---|---|---|---|---|---|---|---|
| mín. | máximo | milímetros | pulgada | |||||
| S 1.6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S 2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S 2.5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S 3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S 3.5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S 4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 5/32" |
Las arandelas de seguridad exigen elasticidad y templabilidad: el cono debe recuperarse después de aplanarse y los dientes deben ser lo suficientemente duros para morder.
Notas sobre el tratamiento superficial:
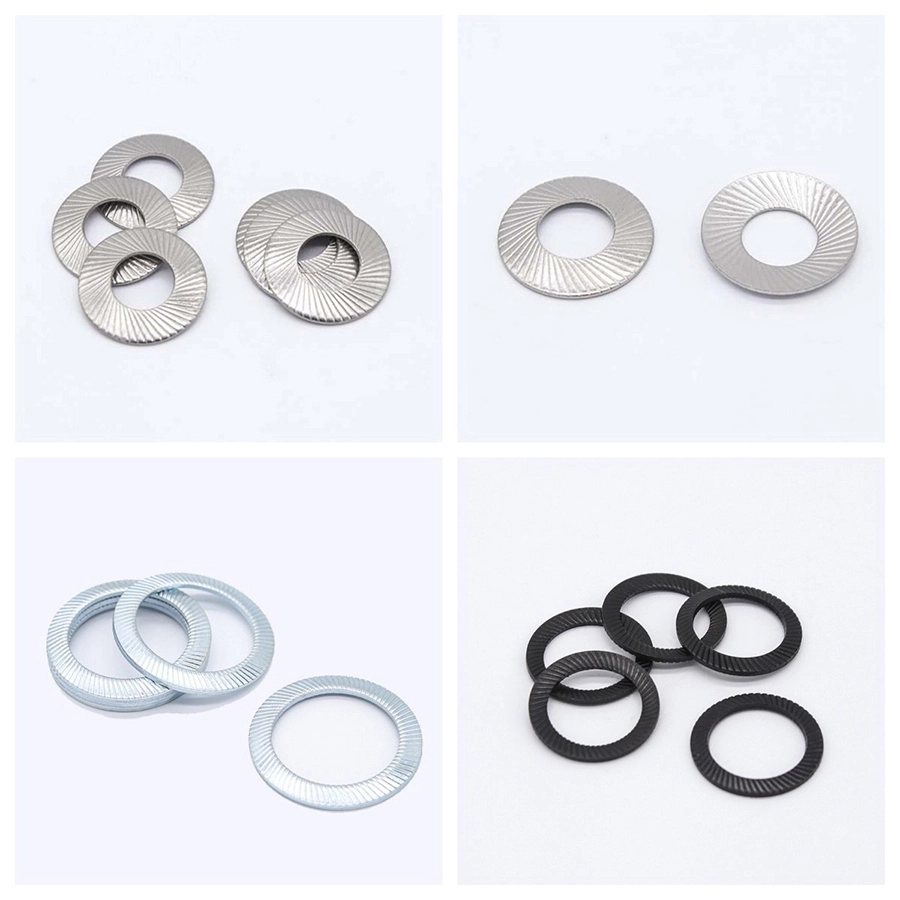
- Dacromet / escamas de zinc-aluminio: la mejor protección contra la corrosión sin riesgo de fragilización por hidrógeno: el revestimiento preferido para las arandelas de seguridad endurecidas. Una película delgada (6-10 um) no reduce significativamente la mordida de los dientes.
- Óxido negro/fosfato: película más fina (1-3 um) y menor efecto sobre la geometría del diente; Resistencia a la corrosión moderada, adecuado en interiores o donde haya aceite presente.
- Galvanizado: bajo coste, buena apariencia, pero las piezas endurecidas deben estar desfragmentadas. Las arandelas de seguridad viven bajo una tensión de tracción sostenida, por lo que la fractura retardada debido a la fragilización por hidrógeno es un riesgo real, razón por la cual insistimos en la desfragmentación de las piezas endurecidas.
- No se recomienda el galvanizado en caliente: una gruesa capa de zinc llena los valles dentados, reduciendo la profundidad de la mordida y debilitando drásticamente el rendimiento de bloqueo.
En qué se centra nuestra inspección:
- Altura del cono y su consistencia.- la dimensión más importante de esta parte. Establece el recorrido elástico y la fuerza de recuperación elástica, y una amplia dispersión dentro de un lote provoca directamente una precarga instalada inconsistente. Tomamos muestras de la altura del cono lote por lote y registramos la distribución.
- Integridad del dentado- altura constante de los dientes, sin puntas desconchadas ni rebabas; la falta de un diente crea un punto ciego en la mordida.
- Dureza- debe satisfacer tanto "los dientes pueden morder" como "el cono puede retroceder"; demasiado duro es quebradizo, demasiado blando aplana los dientes.
- Sin preaplanamiento- las piezas terminadas deben permanecer cónicas. Si se aplanan durante el embalaje o el tránsito (por ejemplo, por peso apilado), la elasticidad ya se ha agotado y no volverán a recuperarse después del montaje.
Modos de falla comunes:
- Aplanado sin springback- normalmente material demasiado duro, fragilidad después del tratamiento térmico o piezas aplastadas durante el transporte.
- Dientes colapsados- dureza insuficiente o par de apriete muy superior al valor de diseño.
- Precarga inconsistente- dispersión de altura de cono ancha en el lote, o S/VS/L mezclado en la línea.
- Fractura retrasada- piezas endurecidas recubiertas sin desfragmentar, que fallan horas o días después del montaje bajo carga de tracción sostenida. Éste es el fracaso más peligroso y el que más fácilmente se pasa por alto.
Control de calidad de procesos: seis puertas
Verificación de material entrante:cada bobina se verifica en el analizador de elementos para determinar su composición, y se confirman los documentos de espesor, especificaciones y lote; Los clientes pueden rastrear cualquier número de lote.
Inspección del primer artículo:Las dimensiones clave, la geometría del diente/clip y la apariencia se verifican después de cada configuración antes de lanzar la producción continua.
Patrulla en proceso:controles de cambio de contenedores más una ronda de patrulla cada 2 o 3 horas; cualquier anomalía detiene la prensa y pone en cuarentena el lote actual y el anterior.
Reverificación post-tratamiento:el tratamiento térmico y el tratamiento de superficies, incluido el trabajo subcontratado que regresa a la planta, se vuelven a verificar lote por lote para determinar la dureza, la estructura de la película y la apariencia.
Cribado de piezas terminadas:Inspección visual más clasificación rápida 100% manual según sea necesario, enfocada a defectos estéticos y piezas mixtas.
Trazabilidad de lotes:los números de lote/pedido del cliente están vinculados a la materia prima y a los lotes de producción; Los registros de calidad se envían con los productos.
Lógica de selección:primero fije el tamaño de la rosca, luego elija la serie de rigidez de la junta: las juntas rígidas de metal con metal toman S o VS; chapa fina, materiales blandos o juntas con diferencial térmico importante toman L (recorrido elástico largo, compensación fuerte). Para vibraciones elevadas, especifique el diseño dentado interno + externo para una máxima antirrotación.
Notas de instalación:
- Orientación:en una arandela de dientes internos, la cara dentada va hacia la cabeza del perno o la cara de apoyo de la tuerca; en una arandela de dientes externos va hacia la pieza de acoplamiento. Revertirlo debilita la picadura.
- Esfuerzo de torsión:debe ser suficiente para aplanar el cono; eso es parte de la intención del diseño. Un torque insuficiente deja el cono sin aplanar, no se establece elasticidad y el rendimiento de bloqueo cae drásticamente.
- Solo pieza única:La lavadora de seguridad está diseñada para usarse sola. Nunca la apile con otro tipo de arandela, ya que rompería el contacto con la cara del cono.
- Reutilizabilidad:Las arandelas de seguridad no están diseñadas para su reutilización. Después de retirarlo, es posible que el cono se haya endurecido de forma permanente y haya perdido su recuperación elástica, y las marcas de mordida existentes reducen el agarre en la segunda instalación. Ésta es la clara división del trabajo frente a la arandela de cuña reutilizable.
- Superficie de contacto:evitar una capa dura y endurecida en la superficie; la superficie debe estar limpia y sin acumulación de capa gruesa, o los dientes no podrán morder.
Estas preguntas provienen de consultas reales en el extranjero, ordenadas por frecuencia. Si su aplicación no está cubierta, envíenos el dibujo o los detalles de la solicitud directamente.
La diferencia clave es el cono. DIN 6797 es plano: los dientes resisten la rotación pero no hay elasticidad. La arandela de seguridad (DIN 9250) tiene forma cónica, por lo que al apretarla se almacena energía en el cono que compensa continuamente la pérdida de precarga. En resumen: una arandela de dientes resiste la rotación; una arandela de seguridad resiste la rotación y mantiene la precarga.
Por la rigidez de la articulación. Las uniones rígidas de metal con metal toman S (cono bajo) o VS (cono medio). Láminas finas, materiales blandos o juntas con diferencial térmico importante toman L (cono alto, recorrido elástico largo). VS es el valor predeterminado habitual para maquinaria general y trabajos eléctricos.
No. Diferentes alturas de cono significan diferentes recorridos elásticos; mezclarlos en una junta crea una precarga inconsistente entre los pernos y una distribución de carga desigual. Enviamos desde un único lote de producción específicamente para que los clientes eviten esto.
No recomendado. El cono se aplana en el primer montaje y puede adoptar un fraguado permanente después de retirarlo, lo que reduce la recuperación elástica; Las marcas de mordeduras existentes también debilitan el agarre en una segunda instalación. Cuando una junta se abre repetidamente, recomendamos la arandela de bloqueo de cuña reutilizable (DIN 25201).
Porque la altura del cono determina directamente el recorrido elástico y la fuerza de recuperación elástica. Una gran dispersión dentro de un lote produce una precarga visiblemente diferente de un perno a otro, lo que bajo vibración se manifiesta cuando los pernos individuales se aflojan primero. Tomamos muestras de la altura del cono lote por lote y mantenemos los registros de distribución.
Lo hace. Cuanto más gruesa es la película, menos profunda es la picadura. Recomendamos Dacromet (buena resistencia a la corrosión, sin fragilización por hidrógeno, película delgada) u óxido negro/fosfato (película más delgada), y no recomendamos el galvanizado en caliente. Si se especifica un revestimiento de zinc, las piezas endurecidas deben desfragmentarse para evitar una fractura retardada.
Se aceptan la mayoría de los tamaños estándar a partir de 10.000 piezas, con mínimos más pequeños en tamaños pequeños de tirada alta. Los dentados personalizados, las alturas de los conos o los materiales requieren una revisión de las herramientas y el volumen. El plazo de entrega se confirma según lo programado en el momento del pedido.
Sí. Nuestro equipo de herramientas interno puede producir ID, DE, espesor, número de dientes, forma de dientes y altura de cono personalizados según el dibujo, y podemos trabajar hacia atrás desde la precarga requerida hasta una altura de cono y dureza del material adecuadas. Normalmente confirmamos un dibujo DFM antes de cortar el troquel.
Una arandela de seguridad parece una pieza básica, pero en un ensamblaje de gran volumen la consistencia de la altura del cono y la estabilidad del lote deciden el resultado del ensamblaje. Al solicitar una cotización, incluya: tamaño de rosca, serie requerida (S/VS/L), requisito de dentado, material y espesor de la pieza acoplada y requisito de torque de ensamblaje.
Nota de contacto:Se pueden cotizar series estándar S / VS / L y tamaños no estándar; Los informes de inspección de la geometría del diente y la altura del cono están disponibles a pedido. El precio y el plazo de entrega están sujetos a la confirmación final de venta.
Esos tres datos son suficientes para que podamos confirmar la cobertura del troquel, el material, el acabado y la entrega.Las arandelas de seguridad personalizadas pasan del dibujo al prototipo utilizando matrices internas.
✅ ¡¡Consigue muestra gratis!! Contáctanos hoy
✅ Nos comunicaremos contigo dentro de las 24 horas